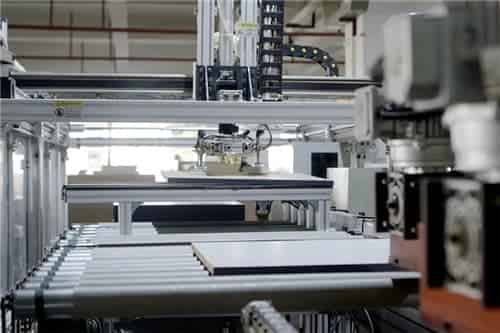
定制家具行业因其个性化、多品种、小批量的特点,对生产线的布局和信息化管理提出了极高要求。一个合理的工厂布局能够显著提升生产效率、降低物流成本,而配套的软件开发则是实现柔性制造和智能排产的关键。本文将系统阐述定制家具生产线的布局原则、实施步骤,以及软件开发如何与之协同,助力企业打造高效、智能的定制家具工厂。
一、定制家具生产线的特点与布局挑战
- 产品个性化:每套订单尺寸、材质、五金配置不同,导致工艺路线频繁切换。
- 订单碎片化:小批量、多批次,要求生产线具备快速换模和灵活调整能力。
- 工艺复杂:涉及开料、封边、钻孔、铣型、砂光、喷涂、组装等多道工序。
- 交期紧迫:定制家居消费者对交付周期敏感,要求生产周期短、准交率高。
这些特点决定了传统大批量流水线布局不再适用,需要采用柔性化、模块化、可扩展的布局方案。
二、工厂布局的核心原则
- 工艺原则与产品原则结合:对相似工艺环节采用机群式布局,对主力产品族可采用成组技术(GT)形成生产线。
- 物流顺畅:减少交叉、倒流,使物料从原材料到成品单向流动,缩短搬运距离。
- 柔性可调:设备选型兼顾通用性与专用性,预留扩展空间,便于后期产能提升。
- 空间利用率:合理规划仓储、生产、通道、辅助区域,避免死角。
- 安全与环保:注重粉尘、噪音、废气处理,确保通道畅通、消防合规。
- 信息化融合:布局需考虑数据采集点、网络覆盖、看板位置,为MES/ERP等系统落地提供物理基础。
三、生产线布局的具体步骤
1. 需求分析与产能测算
- 调研订单结构(品类、批量、工艺特征)。
- 测算各工序产能需求,确定设备数量与人员配置。
- 分析未来3-5年增长预测,预留弹性。
2. 工艺路线梳理
- 绘制典型产品的工艺流程图(如板式柜体:开料→封边→钻孔→分拣→包装)。
- 识别瓶颈工序和特殊工艺(如激光封边、异形加工)。
3. 区域划分与关系图
- 将工厂划分为:原料仓、开料区、封边区、钻孔区、分拣区、组装区、成品仓、辅料区、办公区等。
- 使用作业单位相互关系图(邦饴法) 分析各区域物流强度与关联度,确定相邻关系。
4. 布局方案设计
- 方案一:机群式布局:同类设备集中,适合多品种小批量,但物流复杂。
- 方案二:流水线布局:按产品族固定路线,效率高但柔性差。
- 方案三:U型/单元化布局:将相关设备组成生产单元,兼顾效率与柔性,适合定制家具。
- 结合仿真软件(如FlexSim)验证方案,优化设备间距与缓存区大小。
5. 详细规划与实施
- 确定设备型号、基础、水电气点位。
- 规划物流动线(叉车、AGV、辊筒线)。
- 设计缓存区与在制品(WIP)存放方式。
- 制定搬迁与切换计划,分阶段实施。
四、软件开发如何支撑定制家具生产
布局是物理基础,软件则是神经中枢。定制家具的软件开发应围绕订单驱动、数据贯通、智能排产展开。
1. 核心软件系统架构
- ERP(企业资源计划):管理订单、采购、库存、财务。
- MES(制造执行系统):执行生产计划,监控进度、质量、设备。
- WMS(仓储管理系统):管理原料、半成品、成品库位与出入库。
- CAD/CAM/CNC:前端设计拆单,生成加工代码,驱动数控设备。
- SCADA/物联网平台:采集设备数据,实现互联互通。
2. 关键功能模块
- 智能拆单与BOM生成:从设计图自动生成零部件清单、加工参数。
- 高级排产(APS):考虑设备能力、交期、物料齐套,优化生产顺序。
- 条码/RFID追溯:每个板件赋予唯一码,全程扫描跟踪。
- 电子看板与报表:实时展示产量、合格率、设备状态。
- 移动端应用:支持扫码报工、质检、异常上报。
3. 软件开发与布局的协同
- 在布局阶段预留数据采集终端位置(如每台设备旁配置扫码枪或平板)。
- 网络布线需覆盖全厂,确保MES/ERP实时通信。
- 缓存区大小需结合排产算法确定,避免过度堆积。
- 单元化布局中,每个单元可配置独立终端,实现单元内闭环管理。
4. 实施建议
- 分步上线:先上ERP和拆单软件,再上MES和WMS,最后集成APS。
- 数据标准化:统一物料编码、工艺路线、设备接口。
- 选择可扩展平台:支持二次开发,适应未来业务变化。
- 培训与变革管理:让员工适应系统操作,确保数据准确。
五、案例简析
某中型定制衣柜工厂,原采用机群式布局,物流混乱,交期长达45天。通过重新规划为“开料-封边-钻孔”单元化布局,并引入MES和条码系统,实现:
- 物流距离缩短40%;
- 在制品库存降低35%;
- 生产周期压缩至25天;
- 订单准交率提升至95%。
六、
定制家具工厂的布局与软件开发是相辅相成的系统工程。布局需以柔性化和物流优化为核心,软件开发则要围绕订单全生命周期实现数据驱动。建议企业先做精益布局,再上信息化系统,通过两者深度融合,打造真正智能化的定制家具生产线,赢得市场竞争力。